
Daelong, en Kina-baserad formsprutningstillverkare med över 30 års branscherfarenhet, tillhandahåller precisionsverktygslösningar för produktion av högvolymer av plastförpackningar. De96-Cavity 29 25-hals husdjursformform med nålventilportär designad för krävande tillverkning av PET-förformar, som kombinerar en layout med hög kavitet, ett kontrollerat hot runner-system och kompatibilitet med automatiserad produktionsutrustning för att stödja konsekvent produktion för drycker, livsmedel och dagliga kemikalieförpackningar.
En högpresterande PET-formform påverkar direkt produktionseffektivitet, dimensionell konsistens, materialanvändning och nedströms flaskkvalitet. En konfiguration med 96 kaviteter gör det möjligt för tillverkare att producera flera förformar i varje injektionscykel, medan ett nålventilspjällsystem hjälper till att kontrollera smälttillförseln vid individuella grindar. För tillverkare som använder kompatibla Nestal formsprutningsmaskiner och femstations robotautomation, kan rätt formdesign stödja stabil, repeterbar produktion. Den här artikeln förklarar formens arbetsprinciper, viktiga materialval, tekniska fördelar, urvalskriterier, underhållskrav och praktiska överväganden för att utvärdera en investering i PET-formformar med hög kavitet.
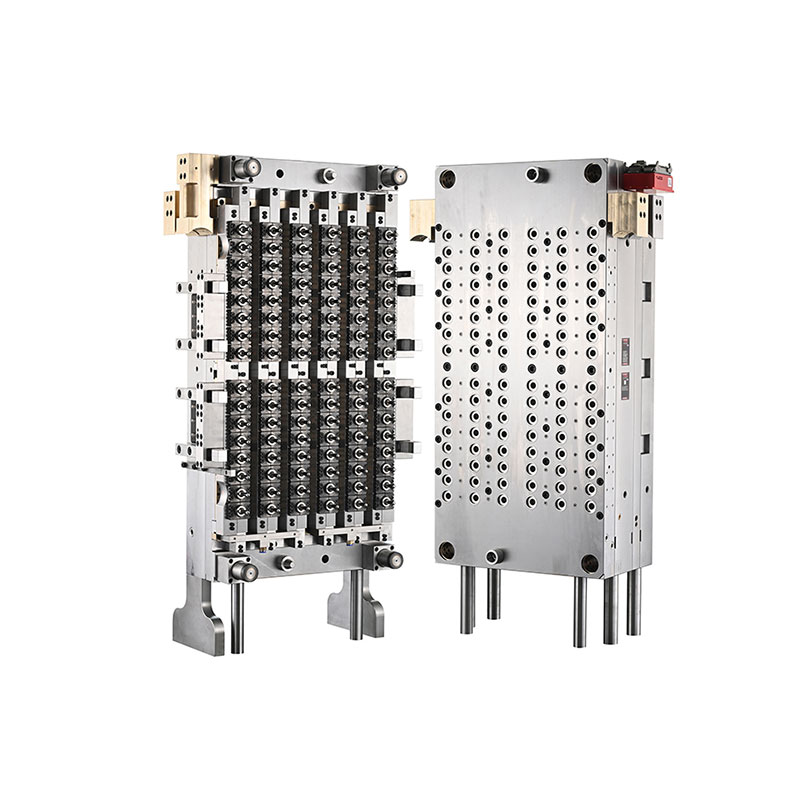
PET-förformar är formsprutade komponenter som sedan återupphettas och sträckblåsformas till flaskor eller andra behållare. Deras dimensioner, materialfördelning, halsgeometri och yttillstånd påverkar den färdiga förpackningens prestanda.
En form med 96 kaviteter innehåller 96 individuella kavitetspositioner, vilket gör att ett korrekt konfigurerat formsprutningssystem kan forma upp till 96 förformar i en komplett formningscykel. Detta arrangemang är särskilt lämpligt för tillverkare som söker betydande produktionskapacitet utan att förlita sig på ett flertal separata formningsmaskiner.
29/25-halsspecifikationen identifierar den avsedda halsfinishdesignen. Köpare bör bekräfta den exakta gängprofilen, tätningsmått, förslutningskompatibilitet och relevant halsfinish-ritning innan beställning. Dessa detaljer avgör om den färdiga förformen passar den avsedda kapsylen och flaskblåsningsprocessen.
Enligt Daelongs produktinformation är denna form designad för Nestals formsprutningsmaskiner utrustade med ett femstations robotsystem. Den faktiska kompatibiliteten bör bekräftas mot köparens maskinmodell, tryckplattans dimensioner, injektionskapacitet och automationskonfiguration.
Vid formsprutning med hög kavitet är det en stor teknisk utmaning att fördela smält PET jämnt över alla kaviteter. Variationer i smälttemperatur, tryck, flödesmotstånd eller grindprestanda kan orsaka skillnader i förformens vikt, utseende och dimensionsnoggrannhet.
Ett hot runner-system för nålventilsluss använder ett rörligt ventilstift för att styra öppningen och stängningen av grinden. Systemet är konstruerat för att hantera inträngning av smälta i varje kavitet och kan hjälpa till att producera renare gateområden och mer konsekvent fyllning när det är korrekt designat, underhållet och synkroniserat med insprutningsprocessen.
Daelong specificerar ett PC-VG-serien ventilport-varmlöparsystem för denna modell. De slutliga resultaten beror på den övergripande heta löparens design, ventilstiftets tillstånd, temperaturkontroll, injektionsinställningar, kylningsprestanda och PET-hartsberedning. Köpare bör begära en formförsök och provutvärdering för att verifiera prestanda under deras faktiska driftsförhållanden.
Materialval är viktigt för en PET-formform med hög kavitet eftersom enskilda komponenter upplever olika kombinationer av värme, tryck, friktion och upprepad mekanisk rörelse. Lämpliga verktygsstål och varma löparmaterial hjälper till att stödja dimensionsstabilitet, slitstyrka och tillförlitlig långtidsdrift.
Följande tabell sammanfattar material och teknisk information som publicerats av Daelong för denna form.
| Komponent | Specificerat material | Publicerat Hardness | Tekniskt syfte |
|---|---|---|---|
| Kavitet och kärna | Tyskland 2316 stål | HRC 42–45; precisionshärdning upp till HRC 50–54 | Bildar förformens geometri och stödjer slitstyrkan |
| Halsring | Tyskland 2316 stål | HRC 45–50 | Bildar halsfinish och stängningsgränssnitt |
| Ventilstift | Japan SKD51 stål | HRC 58–60 | Styr portens öppning och stängning |
| Varmlöparmunstycke | amerikansk berylliumkoppar | HRC 37 | Stöder värmeöverföring i munstycksenheten |
| Fördelarplatta | H13 stål | HRC 35–38 | Stöder den heta grenrörsstrukturen |
| Basplatta | P20 verktygsstål | HRC 27–32 | Ger strukturellt stöd för formenheten |
Obs: Hårdhetsvärdena ovan följer produktsidans publicerade specifikationer. Köpare bör bekräfta de slutliga materialcertifikaten, värmebehandlingens skick, komponentspecifikationer och inspektionsprotokoll i den godkända tekniska dokumentationen.
Daelong rapporterar också bearbetningstoleranser på 0,003–0,005 mm, komponentutbytbarhet på upp till 90 % och preformväggtjocklekskoncentricitet på ±0,0075 mm vid L = 100 mm. Dessa är viktiga tekniska utvärderingspunkter; deras mätmetoder, inspektionsplatser och acceptanskriterier bör överenskommas innan produktionen godkänns.
Den främsta fördelen med en konfiguration med 96 kaviteter är dess förmåga att forma många förformar i varje cykel. När den kombineras med en injektionsmaskin av lämplig storlek, balanserad fyllning, effektiv kylning och automatiserad hantering, kan denna layout hjälpa tillverkare att öka produktionen samtidigt som de utnyttjar produktionsytan bättre.
Det faktiska antalet acceptabla förformar som produceras per timme beror dock på cykeltid, maskintillgänglighet, processstabilitet, planerat underhåll och andelen kasserade delar. Produktionsplanering bör därför använda verifierade försöksdata snarare än enbart hålrumsräkning.
Konsekvent förformsvikt, halsdimensioner och väggtjocklek är avgörande för nedströms sträckblåsgjutning. Skillnader mellan kaviteter kan leda till ojämn materialfördelning, inkonsekvent flaskstyrka eller ökad avvisningshastighet.
En välkonstruerad varmlöpare, noggrant tillverkade formkomponenter och balanserad kylning kan hjälpa till att minska dessa variationer. Rutinprovtagning och kavitetsidentifiering är användbara för att upptäcka problem innan de påverkar en stor produktionssats.
Daelong identifierar en utbytbar kavitetsstruktur som en av formens tekniska fördelar. Utbytbara komponenter kan förenkla riktat underhåll eftersom en sliten eller skadad sektion kan servas utan att hela formenheten byts ut.
Köpare bör bekräfta det faktiska utbytbarhetsomfånget, reservdelstillgänglighet, utbytesprocedurer och krav på dimensionskontroll. Dessa detaljer hjälper underhållsteam att uppskatta driftstopp och förbereda lämpliga reservlager.
Höghastighetstillverkning av förformar beror på mer än insprutningsprestanda. Robothantering, kylning, transport, inspektion och nedströms blåsutrustning måste fungera tillsammans. Kompatibilitet med det avsedda automationssystemet hjälper till att minska manuell hantering och stödjer ett mer förutsägbart produktionsarbetsflöde.
29/25-halsfinishen och 96-hålighetslayouten gör denna typ av form relevant för förpackningsoperationer som kräver stora volymer PET-förformar. Lämpligheten för den färdiga flaskan beror på halsdesign, förformsvikt, hartskvalitet, flaskgeometri och avsedda fyllningsförhållanden.
Inte varje 29/25-halsfinish är utbytbar med varje flasklock eller påfyllningslinje. Tillverkare bör verifiera förslutningsritningar, manipuleringssäkra egenskaper, förseglingskrav och tillämpliga förpackningsstandarder innan de bestämmer sig för en formdesign.
Att välja en form med hög hålighet kräver en genomgång av hela produktionssystemet snarare än en jämförelse av hålrumsnummer eller enbart inköpspriser. En tekniskt lämplig form bör matcha maskin, harts, flaskdesign, produktionsmål och underhållsresurser som finns tillgängliga på fabriken.
För ytterligare produktinformation, granska Daelongs 96-håliga 29/25-halsade PET-formform med nålventilport och dess bredare utbud av PET-formformlösningar.
Även en precisionskonstruerad form kräver regelbundet underhåll för att upprätthålla konsekvent prestanda. I ett system med 96 kaviteter kan ett litet problem som påverkar flera kaviteter generera ett stort antal defekta delar om det förblir oupptäckt.
Förebyggande underhåll kan minska oväntade stillestånd och göra komponentbyten mer förutsägbar. Lämpligt underhållsintervall bör baseras på produktionsförhållanden, hartskvalitet, drifttimmar, inspektionsresultat och tillverkarens rekommendationer.
En PET-förformform med 96 hålrum innehåller 96 gjuthåligheter och kan producera upp till 96 förformar per komplett injektionscykel när alla hålrum fungerar korrekt. Faktisk produktion beror på cykeltid, maskinprestanda och produktacceptansgrader.
Beteckningen 29/25 identifierar den avsedda halsfinishkonfigurationen. De exakta måtten och förslutningsgränssnittet bör bekräftas med den godkända tekniska ritningen för att säkerställa kompatibilitet med den valda lock- och flaskdesignen.
Ett nålventilspärrsystem kontrollerar smältinträde genom rörliga ventilstift. Med lämplig design och processinställningar kan den förbättra grindens konsistens, stödja kontrollerad fyllning och minska vissa grindrelaterade defekter i formsprutning med stora volymer.
Daelong specificerar kompatibilitet med Nestals formsprutningsmaskiner utrustade med ett femstations robotsystem. Den exakta maskinmodellen och gränssnittskraven bör bekräftas innan beställning, inklusive klämkraft, insprutningskapacitet, plattans dimensioner och automationsdetaljer.
Publicerade specifikationer inkluderar Tyskland 2316 stål för kaviteten, kärnan och halsringen; Japan SKD51 stål för ventilstiftet; berylliumkoppar för varmlöparmunstycket; H13 stål för grenrörsplattan; och P20 verktygsstål för bottenplattan. Slutliga material- och hårdhetskrav bör bekräftas i inköpsspecifikationen.
Tillverkare bör upprätthålla balanserade heta löpartemperaturer, lämpliga injektionsparametrar, effektiv kylning och rena formytor. Regelbunden provtagning från hålrum för hålrum och förebyggande underhåll hjälper till att identifiera avvikelser innan de orsakar utbredda kasseringar.
Ange ritning av halsfinish, förformens vikt och dimensioner, avsedd flaskapplikation, injektionsmaskinsmodell, produktionsmål, hartsspecifikationer, automationskrav och föredraget leveransschema. Dessa detaljer hjälper tillverkaren att utvärdera kompatibiliteten och förbereda ett mer exakt förslag.
En 96-hålig PET-formform med ett nålventilsystem kan vara en värdefull investering för förpackningstillverkare som söker hög produktionskapacitet, repeterbar förformkvalitet och kompatibilitet med automatiserade formsprutningsoperationer. Dess långsiktiga värde beror på precisionsteknik, lämpliga material, balanserad fyllning och kylning, pålitlig maskinintegration och disciplinerat underhåll.
Daelong kombinerar sin erfarenhet av formsprutningstillverkning med en produktdesign avsedd för högvolymproduktion av PET-förformar. Innan tillverkare fattar ett köpbeslut bör tillverkare utvärdera de tekniska ritningarna, bekräfta maskinkompatibilitet och fastställa tydliga acceptanskriterier för formförsök och slutleverans.
Letar du efter en pålitlig lösning för PET-formformar för din produktionslinje? Kontakta Daelongför att diskutera dina 29/25-halsspecifikationer, preformdesign, maskinkonfiguration och utmatningskrav. Besök produktsidan eller kontakta oss för att begära tekniska detaljer och en offert anpassad efter dina tillverkningsbehov.


